Não.
Uma dobradeira de painéis pode ser dramaticamente mais rápida na peça certa.
Isso pode eliminar:
· reposicionamento repetido do operador;
· virando;
· elevação;
· verificando;
· e configuração manual de ferramentas.
Mas um suporte simples pode ser produzido mais rapidamente em uma prensa dobradeira.
A análise do tempo de ciclo deve, portanto, utilizar um componente de produção real.
· carregamento do programa;
· configurar;
· carregamento de material;
· primeiro posicionamento;
· cada curva;
· rotações;
· refixação;
· Configuração da ferramenta;
· descarregar;
· inspeção;
· e troca de peças.
Em seguida, calcule:
peças finalizadas por hora
não apenas:
dobras por minuto
Isso é especialmente importante quando a automação está sendo usada para justificar um grande investimento de capital.
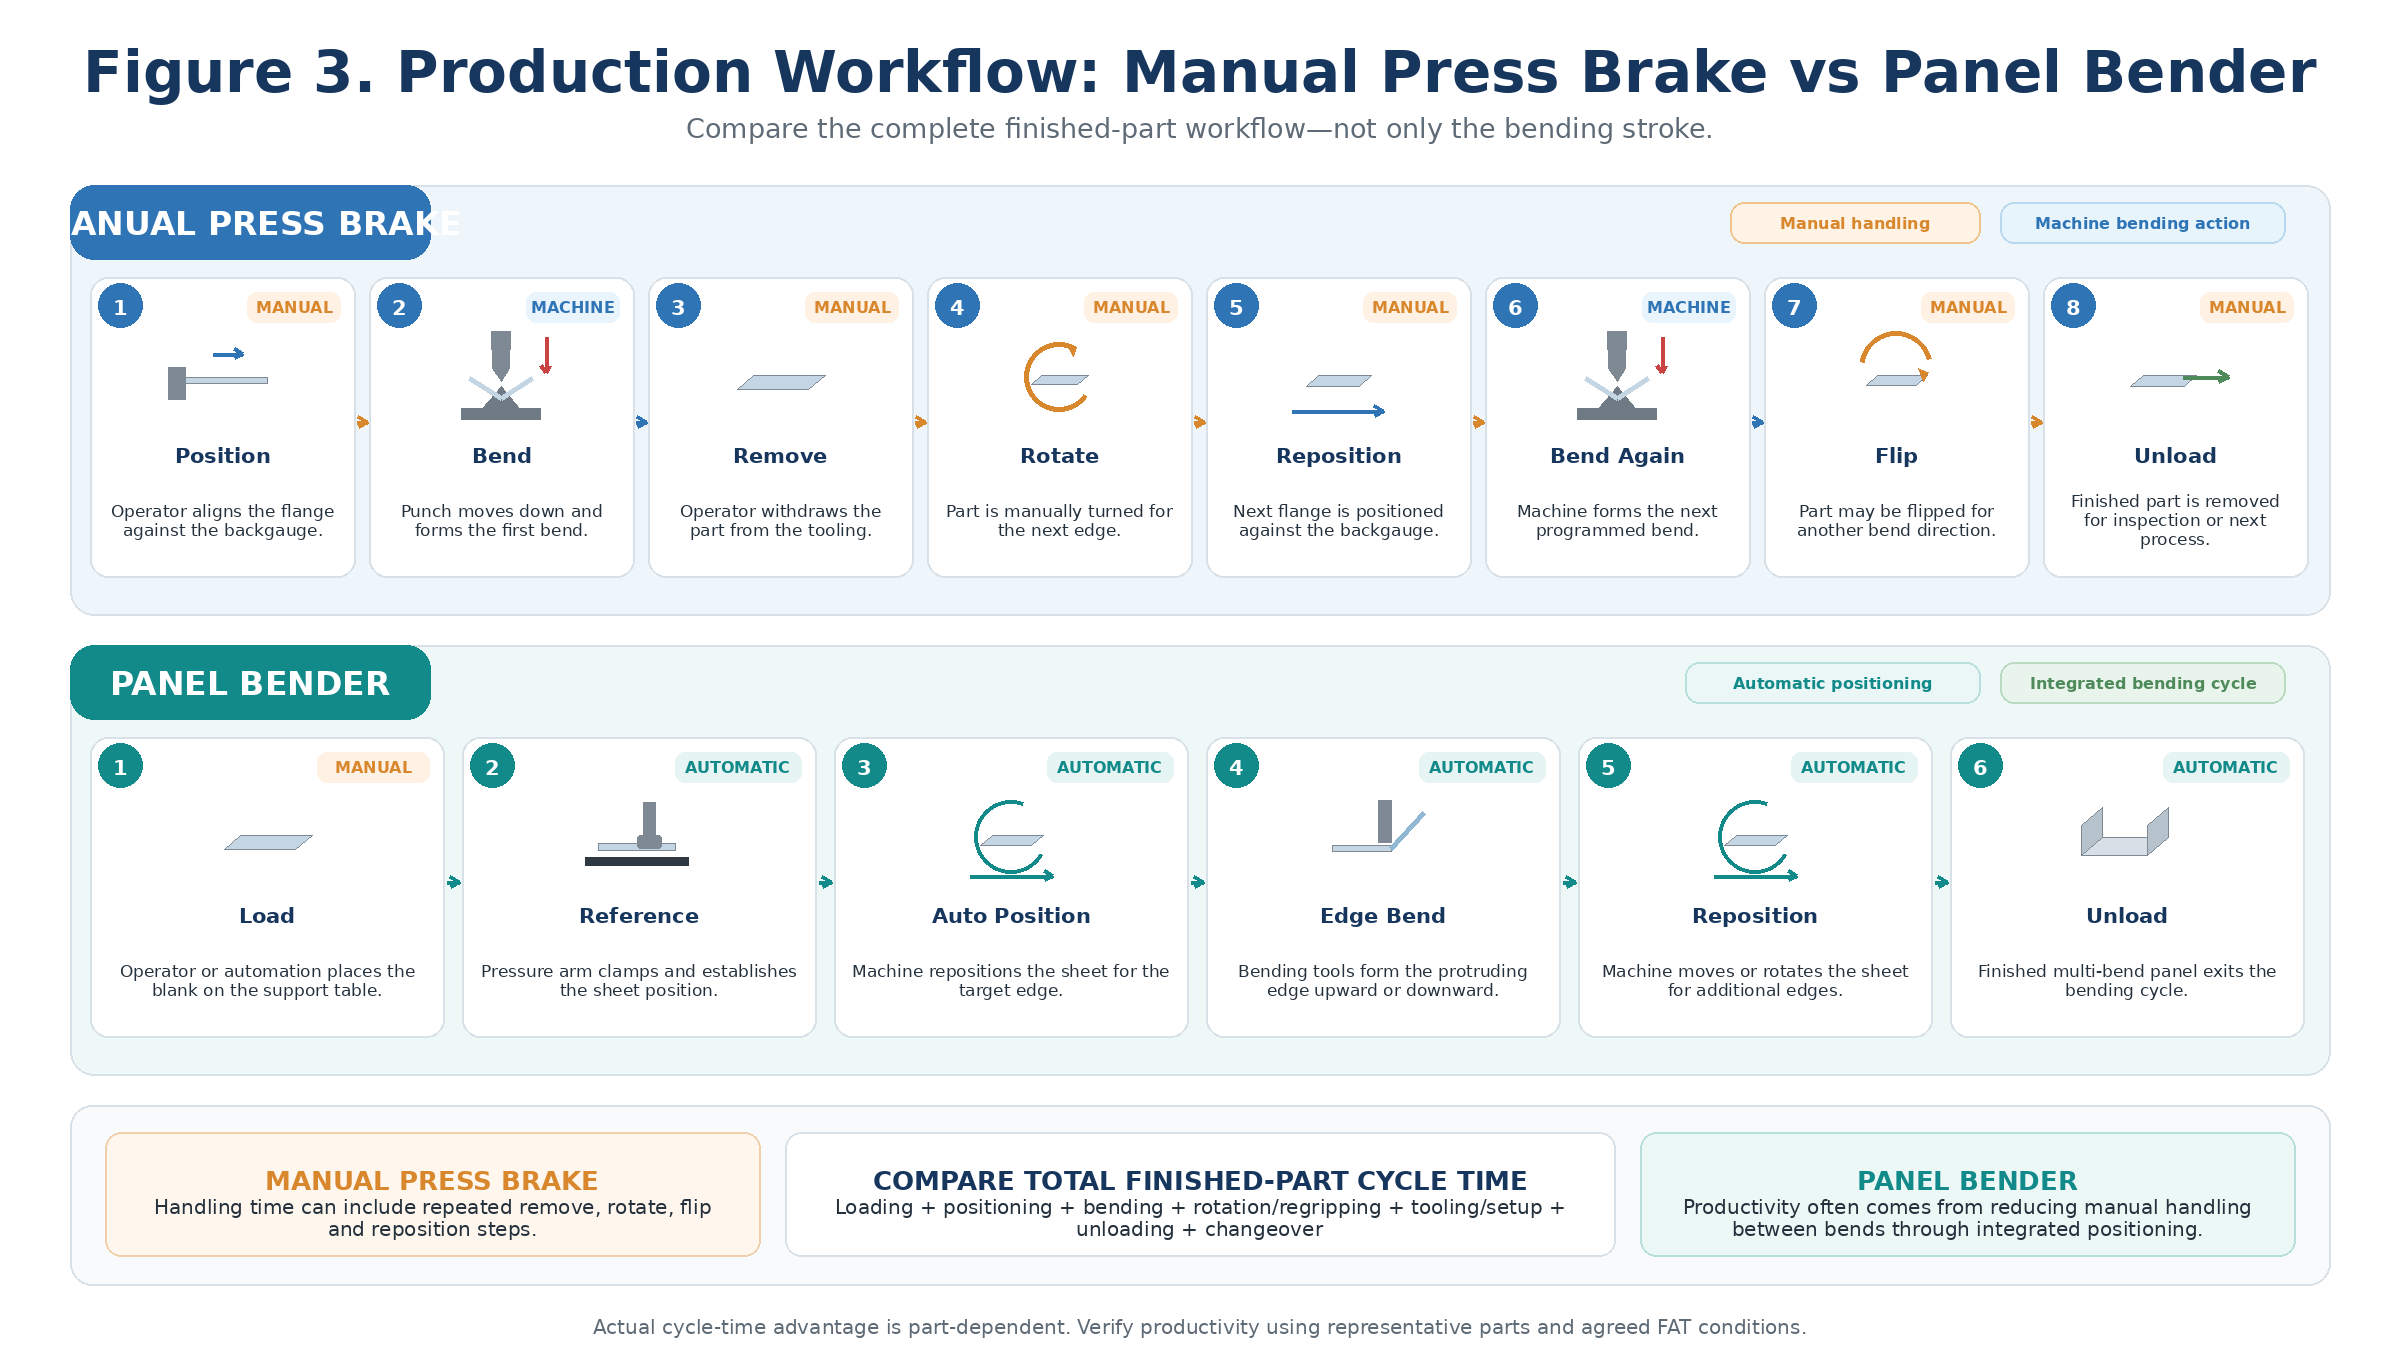
Figura 3. Comparação do fluxo de trabalho mostrando por que o manuseio entre dobras pode dominar o tempo total do ciclo da peça acabada.
Não existe uma resposta universal tecnicamente defensável.
Uma prensa dobradeira de alta qualidade com:
· Controle preciso de Y1/Y2;
· boas ferramentas;
· Coroamento CNC;
· compensação material;
· e medição de ângulo
pode produzir componentes extremamente consistentes.
Uma dobradeira de painéis de alta qualidade com:
· Referências em branco precisas;
· algoritmos adaptativos;
· fixação estável;
· Controle preciso da lâmina;
· e manipulação automática
também pode alcançar resultados altamente consistentes.
O teste correto não é:
Qual folheto mostra o número menor?
O teste correto é:
Qual sistema produz meus componentes representativos repetidamente dentro da tolerância exigida?
Para qualquer tipo de máquina, especifique:
· Grau exato do material;
· tolerância de espessura do material;
· dimensões em branco;
· raio interno;
· ângulos de curvatura;
· dimensões do flange;
· método de medição;
· quantidade de amostra;
· condições ambientais críticas;
· e tolerância de aceitação.
Por exemplo:
Produza 10 peças representativas consecutivas utilizando o material e o programa de produção acordados e, em seguida, meça as dimensões críticas da flange e os ângulos de dobra em cada peça.
Isso fornece evidências significativas.
Pedir:
· perfis de perfuração;
· aberturas de matrizes;
· segmentação;
· carga de ferramentas;
· sistema de fixação;
· armazenamento de ferramentas;
· Identificação de ferramentas;
· e tempo de transição.
Se a produção for de alta variedade, as ferramentas automatizadas podem afetar significativamente o retorno do investimento (ROI).
Pedir:
· gama de ferramentas universais;
· Configuração do porta-blank;
· ferramentas auxiliares;
· capacidade de peças estreitas;
· Ferramentas de dobra reentrante;
· Configuração automática;
· armazenamento de ferramentas;
· e limitações geométricas.
Não aceitar:
"Nenhuma alteração de ferramental necessária."
sem definir toda a família de peças planejadas.
A automação altera o tipo de trabalho, em vez de eliminá-lo completamente.
A maior parte da mão de obra está concentrada em:
· Configuração da máquina;
· suporte da peça de trabalho;
· rotação;
· medição;
· controle de sequência;
· e manuseio físico.
Mais trabalhadores se deslocam para:
· programação;
· estratégia de carregamento;
· supervisão de automação;
· planejamento de produção;
· manutenção;
· e estudos de viabilidade.
Adiciona:
· Programação de robôs;
· gerenciamento de garras;
· simulação de colisão;
· planejamento de fluxo parcial;
· e recuperação de automação.
Portanto, o comprador deve avaliar:
conteúdo de mão de obra por peça acabada
em vez de apenas contar os operadores na máquina.
Uma simplificação tradicional é:
Prensa dobradeira = produção em pequena escala; Dobradeira de painéis = produção em massa.
Isso já não é verdade.
As máquinas modernas de dobra de painéis podem adaptar automaticamente as ferramentas e os programas de produção às mudanças na geometria das peças.
A Salvagnini promove explicitamente a produção em lotes unitários e em kits em sua P4 por meio da adaptação automática de ferramentas durante o ciclo de produção.
Da mesma forma, prensas dobradeiras com troca automática de ferramentas e sistemas robóticos programados offline podem suportar com eficácia a produção de alta variedade. Atualmente, a LVD promove sistemas robóticos guiados por visão projetados para alternar entre peças em ambientes de alta variedade.
A estrutura mais útil é:
A prensa dobradeira geralmente apresenta essa vantagem.
Uma dobradeira de painéis pode ser altamente competitiva se a configuração e a manipulação forem automatizadas.
A dobradeira de painéis pode oferecer uma produtividade muito alta.
A prensa dobradeira robótica pode ser altamente eficaz.
A família de peças determina a resposta.
O preço da máquina por si só não é suficiente.
Uma prensa dobradeira pode ter:
· menor custo inicial da máquina;
· maior necessidade de manuseio manual;
· Mais alterações nas ferramentas;
· maior envolvimento do operador.
Um dobrador de painéis pode ter:
· maior investimento em automação;
· menor necessidade de manuseio manual;
· Configuração reduzida;
· menos movimentações do operador;
· diferentes economias de ferramentas.
Uma prensa dobradeira robótica introduz:
· robô;
· garras;
· célula de segurança;
· programação;
· Carregamento/descarregamento;
· integração;
· e manutenção.
Portanto, compare o sistema de produção completo.
Um modelo simplificado útil é:
Custo Total de Propriedade (TCO) = Investimento em Máquinas + Ferramentas + Mão de Obra + Configuração + Energia + Manutenção + Software + Peças de Reposição + Sucata + Serviço + Financiamento − Ganhos de Produtividade
Não calcule o ROI com base em uma porcentagem presumida do setor.
Construa o modelo a partir da sua própria produção.
Incluir:
· máquina;
· controlador;
· automação;
· ferramentas;
· segurança;
· envio;
· instalação;
· fundação;
· comissionamento.
Calcular:
· operadores por turno;
· mão de obra de carregamento;
· lidar com o trabalho;
· trabalho de troca de ferramentas;
· trabalho de inspeção;
· trabalho de programação.
Incluir:
· ferramentas padrão;
· ferramentas especiais;
· trocador automático de ferramentas;
· armazenamento de ferramentas;
· substituições.
Estimativa:
· configurações por dia;
· minutos por configuração;
· Perda de produção durante a configuração.
Incluir:
· Sistema hidráulico, se aplicável;
· sistemas servo;
· serviço de robôs;
· manutenção de manipuladores;
· ferramentas;
· lubrificantes;
· Suporte de software.
Estimativa dos custos causados por:
· correção da primeira peça;
· variação do retorno elástico;
· arranhões;
· erro de configuração;
· sequência de dobras incorreta;
· variação de material.
Usar:
peças acabadas aceitas por hora de produção com funcionários
em vez de curvas teóricas por hora.
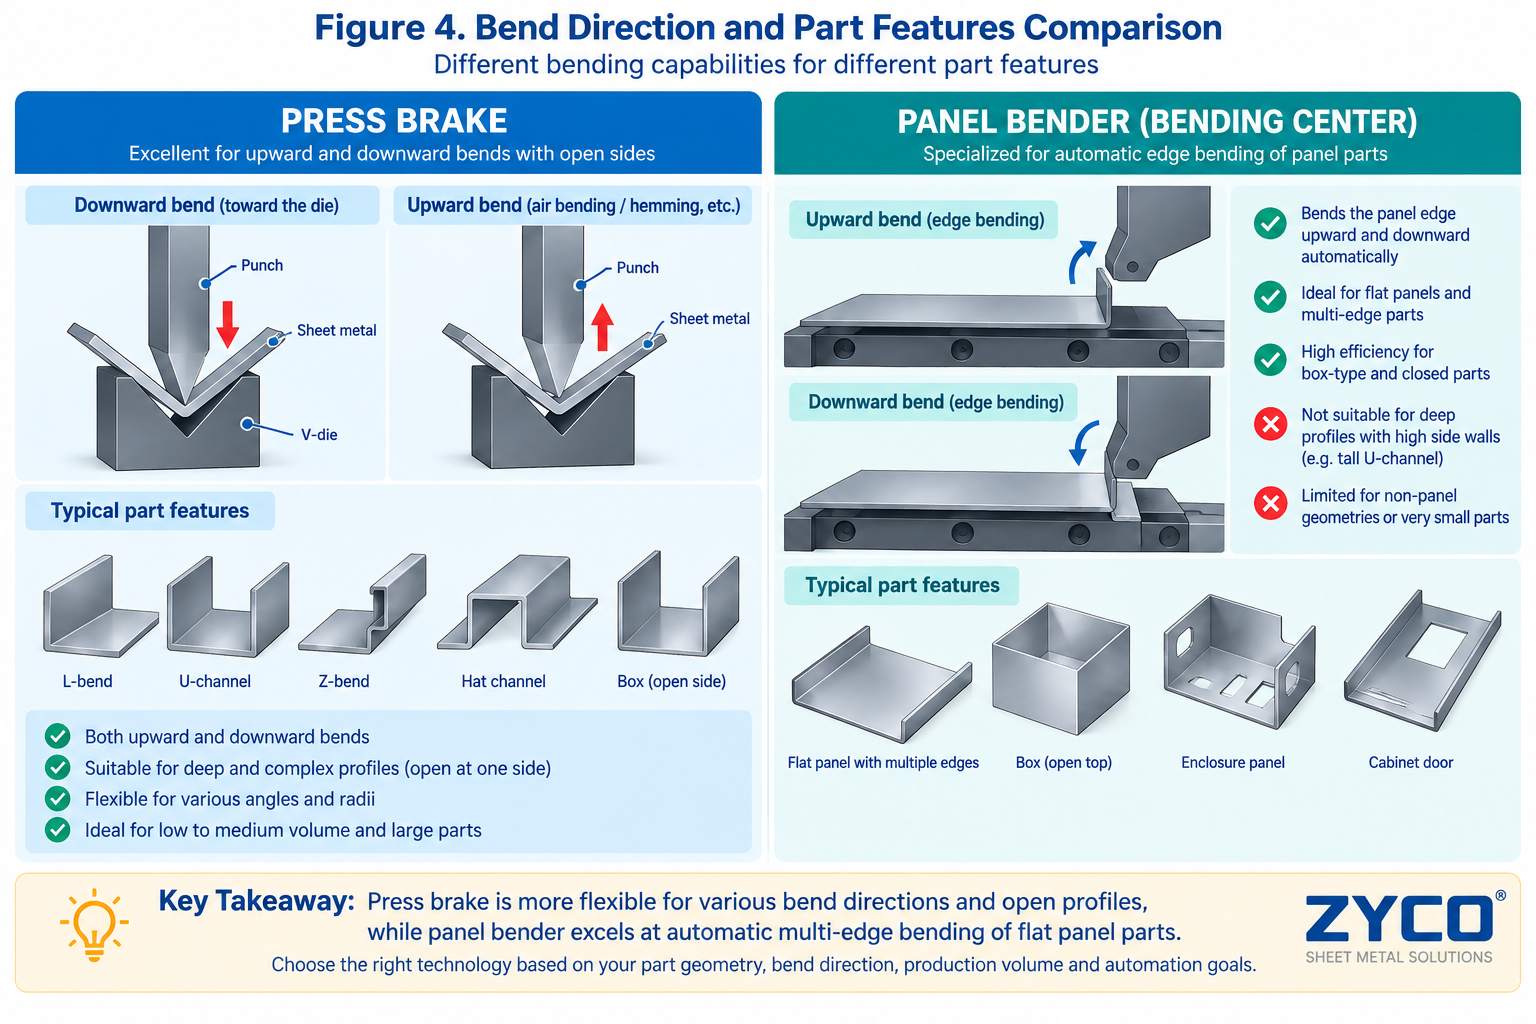
Figura 4. Estrutura do custo total de propriedade para comparação de investimentos em prensa dobradeira, prensa dobradeira robótica e dobradeira de painéis.
Normalmente, uma prensa dobradeira deve ser a primeira máquina avaliada quando:
· A espessura do material varia bastante;
· Chapas grossas são comuns;
· As partes futuras são imprevisíveis;
· Ferramentas personalizadas são frequentemente necessárias;
· A fábrica é uma oficina de subcontratação geral;
· Peças longas ou estruturais são comuns;
· Componentes únicos são importantes;
· São necessários raios ou formas especiais;
· Volumes de peças não justificam a automação integrada;
· ou a máquina deve ser capaz de lidar com a mais ampla gama possível de tarefas.
Uma prensa dobradeira é geralmente a plataforma de conformação mais universal.
Uma empresa de dobra de painéis deve ser avaliada seriamente quando:
· A maioria dos componentes são painéis de chapa metálica;
· Cada componente possui diversas curvas;
· As peças requerem rotação repetida;
· O manuseio por parte do operador é um grande gargalo;
· Os painéis ou invólucros elétricos predominam na produção;
· Os painéis de eletrodomésticos são comuns;
· São produzidos painéis para elevadores ou sistemas de climatização (HVAC);
· A aparência da superfície é importante;
· Trocas frequentes de peças ocorrem;
· O manuseio automático é estrategicamente importante;
· ou a produção deve reduzir a dependência de mão de obra manual especializada em dobra.
A justificativa deve vir da família de peças — e não de uma alegação genérica de produtividade.
Para muitas fábricas de chapas metálicas consolidadas, a resposta ideal não é "ou um ou outro".
Uma estrutura complementar pode ser:
Alças:
· famílias de painéis adequadas;
· armários;
· portas;
· bandejas;
· recintos;
· Trabalho com chapas finas e múltiplas bordas.
Alças:
· partes espessas;
· perfis longos;
· componentes incomuns;
· ferramentas especiais;
· peças fora do envelope geométrico da dobradeira de painéis;
· Trabalho de subcontratação imprevisível.
Isso pode melhorar a utilização, pois cada máquina recebe as tarefas que melhor se adequam à sua arquitetura.
Uma dobradeira de painéis não precisa substituir a prensa dobradeira para justificar o investimento.
Da mesma forma, a existência de uma prensa dobradeira não significa que a fábrica não possa se beneficiar da dobra de painéis.
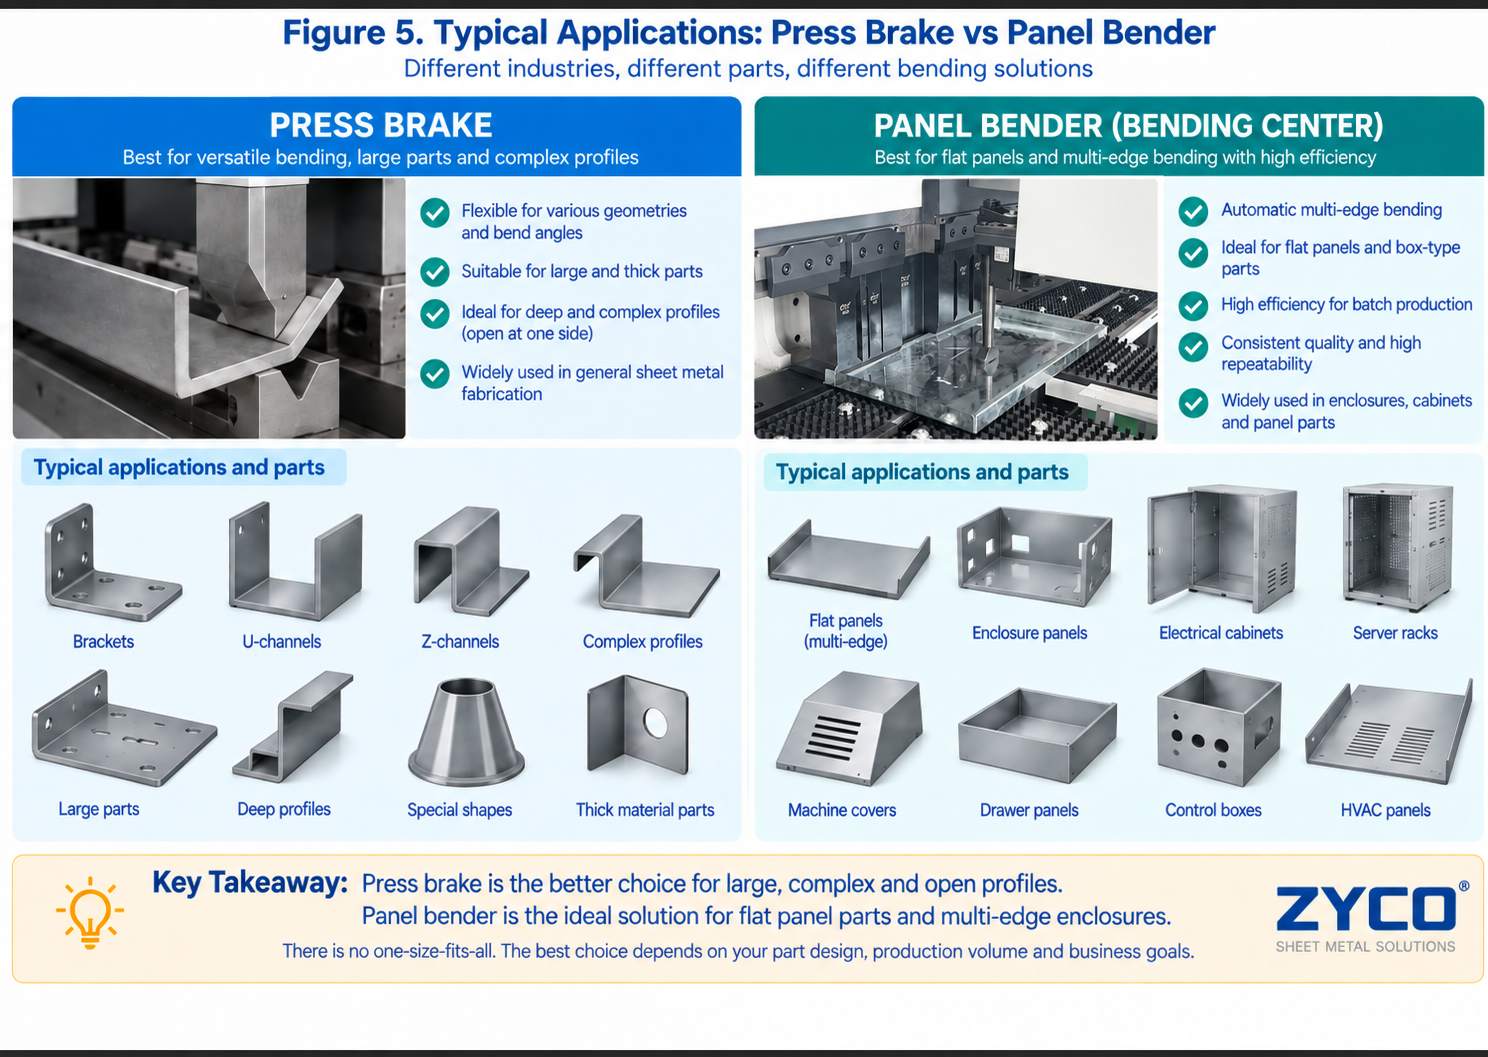
Figura 5. Árvore de decisão do comprador para selecionar uma prensa dobradeira, uma dobradeira de painéis, uma prensa dobradeira robótica ou uma estratégia combinada.
Requisitos de produção | Ponto de partida preferencial |
Chapa grossa | Dobradeira de prensa |
Perfis muito longos | Dobradeira de prensa |
Ferramentas especiais frequentes | Dobradeira de prensa |
Trabalho de oficina altamente imprevisível | Dobradeira de prensa |
Suportes estruturais | Dobradeira de prensa |
Conformação personalizada de grande raio | Dobradeira de prensa |
Armários elétricos | Dobrador de painéis / Ambos |
portas do armário elétrico | Dobradeira de painéis |
Painéis de eletrodomésticos | Dobradeira de painéis |
Painéis do elevador | Dobradeira de painéis |
Painéis HVAC | Dobrador de painéis / Ambos |
Bandejas e prateleiras | Dobradeira de painéis |
Painéis repetitivos com várias faces | Dobradeira de painéis |
peças complexas compatíveis com robôs | Prensa dobradeira robótica |
Produção de painéis de alta variedade | Dobradeira de painéis |
Fabricação geral mista | Ambos |
"Ponto de Partida Preferencial" não significa seleção automática.
Cada parte ainda requer uma análise de viabilidade.
A solicitação de cotação (RFQ) deve começar com os mesmos dados da peça de trabalho para ambas as tecnologias.
· Material:
· Grau de qualidade do material:
· Resistência à tracção:
· Espessura mínima:
· Espessura máxima:
· Comprimento em branco:
· Largura em branco:
· Diagonal máxima:
· Peso máximo da peça:
· Número de curvas:
· Direção da curvatura:
· Raio interno:
· Flange mínima:
· Flange máxima:
· Altura máxima de curvatura:
· Flanges de retorno:
· Curvas reentrantes:
· Bainha:
· Proteção de superfície necessária:
· Desenhos representativos em anexo:
· Quantidade anual:
· Tamanho típico do lote:
· Número de famílias parciais:
· Número de trocas/dia:
· Operadores atuais:
· Tempo de ciclo atual:
· Meta de peças acabadas por hora:
· Número de turnos:
· Operação autônoma necessária:
· Volume futuro planejado:
Solicite ao fornecedor a confirmação:
· tonelagem da máquina;
· comprimento de trabalho;
· distância entre quadros;
· AVC;
· luz do dia;
· profundidade da garganta;
· Y1/Y2;
· X;
· R;
· Z1/Z2;
· outros eixos necessários;
· coroação;
· controlador;
· medição de ângulo;
· fixação de ferramentas;
· Conjunto de punção/matriz;
· abertura mínima em V;
· carga de ferramentas;
· seguidor de folha;
· suportes frontais;
· trocador automático de ferramentas;
· Compatibilidade com robôs;
· Equipamento de segurança.
Solicite também um estudo de curvatura utilizando as peças reais.
Solicite ao fornecedor a confirmação:
· comprimento máximo do espaço em branco de entrada;
· largura máxima em branco;
· diagonal rotativa máxima;
· comprimento máximo de curvatura;
· altura máxima de curvatura;
· tamanho mínimo da peça;
· flange mínima;
· curva de retorno máxima;
· capacidade de curvatura reentrante;
· flexão positiva/negativa;
· Tabela de material/espessura;
· pressupostos de resistência do material;
· limites do ângulo de curvatura;
· raio mínimo;
· projeto de manipulador;
· Configuração do porta-objetos;
· Ferramentas universais;
· ferramentas auxiliares;
· manuseio de peças estreitas;
· Automação de carregamento;
· Automação de descarregamento;
· Programação offline;
· método de proteção de superfície;
· Configuração automática de ferramentas;
· Metodologia FAT.
Para cada parte representativa, exija um resultado de viabilidade.
Uma máquina de dobrar painéis (FAT) não deve usar apenas uma bandeja retangular simples.
Selecione vários componentes representativos.
Incluir:
Testes:
· envelope do manipulador;
· rotação;
· posicionamento;
· Carregamento/descarregamento.
Testes:
· liberação;
· porta-espaço;
· colisão;
· descarregando.
Testes:
· agarrando;
· geometria mínima;
· posicionamento.
Incluir:
· curvatura positiva;
· curvatura negativa;
· flange de retorno;
· vários lados.
Testes:
· arranhões;
· marcas de ferramentas;
· película protetora.
Medir:
· tempo de ciclo;
· ângulo de curvatura;
· dimensão do flange;
· repetibilidade;
· Tempo de configuração;
· e tempo de transição.
Utilize componentes representativos que testem:
· espessura máxima;
· comprimento máximo real de curvatura;
· menor flange;
· caixa mais profunda;
· sequência de dobras múltiplas;
· ferramentas especiais;
· coroação;
· batente traseiro;
· e compensação de ângulo.
O teste de aceitação em fábrica (FAT) deve confirmar a capacidade real de produção, e não apenas o movimento da máquina.
Uma prensa dobradeira normalmente dobra chapas de metal entre um punção e uma matriz, enquanto uma dobradeira de painéis prende a chapa e forma suas bordas usando lâminas de dobra controladas.
Uma prensa dobradeira obtém grande parte de sua flexibilidade de ferramentas intercambiáveis. Uma dobradeira de painéis obtém grande parte de sua produtividade do manuseio automático de peças e da automação integrada da dobra.
Para componentes de painéis com múltiplas faces, o processo pode ser muito mais rápido, pois reduz o posicionamento, a rotação e o manuseio manuais.
No entanto, não é universalmente mais rápido.
Em uma prensa dobradeira, é possível produzir peças simples de forma muito eficiente.
Compare o tempo total do ciclo de produção de peças acabadas usando peças reais.
Não em todas as fábricas.
As dobradeiras de painéis são particularmente eficazes para componentes de chapa metálica orientados a painéis, mas as prensas dobradeiras geralmente oferecem uma gama mais ampla para materiais espessos, peças longas, ferramentas personalizadas e geometria irregular.
Muitas fábricas podem se beneficiar ao possuir ambos.
Não existe uma espessura universal.
As máquinas comerciais atuais variam significativamente.
Exemplos incluem máquinas na faixa de aço de 3 mm, mas a capacidade depende de:
· resistência do material;
· modelo;
· ângulo de curvatura;
· comprimento da curvatura;
· geometria;
· e ferramentas.
Utilize sempre a tabela de espessuras específica para o material fornecida pelo fabricante.
Sim.
As modernas máquinas de dobra de painéis com adaptação automática de ferramentas e configuração controlada por software podem ser altamente eficazes na produção de grande variedade, em pequenos lotes ou até mesmo em lotes únicos.
Salvagnini documenta especificamente a capacidade de produção em lote único e em kits no P4.
As dobradeiras de painéis são frequentemente adequadas para armários elétricos e painéis de proteção, pois essas peças geralmente exigem várias dobras em torno de uma chapa e reposicionamento repetido.
No entanto, o comprador deve verificar:
· altura de curvatura;
· flanges de retorno;
· profundidade da caixa;
· tamanho em branco;
· espessura do material;
· e geometria especial.
Uma prensa dobradeira ainda pode ser necessária para estruturas de armários, suportes espessos e componentes especiais.
Uma prensa dobradeira geralmente é a melhor opção.
As prensas dobradeiras estão disponíveis em faixas de força muito mais elevadas e podem acomodar ferramentas pesadas e aplicações com chapas grossas com maior facilidade.
Muitas máquinas de dobrar painéis reduzem significativamente as trocas manuais de ferramentas por meio de ferramentas universais ou configuradas automaticamente.
No entanto, geometrias especiais ainda podem exigir:
· ferramentas auxiliares de dobra;
· suportes adicionais para peças em branco;
· ou configuração automática de ferramentas.
Portanto, não se deve presumir que "não seja necessária a troca de ferramentas" para todas as peças.
Uma dobradeira de painéis geralmente reduz significativamente o manuseio manual de peças, pois o posicionamento e a rotação são integrados.
Uma prensa dobradeira robótica também pode reduzir substancialmente a mão de obra.
A comparação correta deve calcular:
horas de trabalho por peça acabada aceita
em vez de simplesmente contar os operadores que estão em pé junto à máquina.
Nenhuma das duas é universalmente melhor.
Uma prensa dobradeira robótica preserva a ampla flexibilidade de ferramentas de uma prensa dobradeira convencional, ao mesmo tempo que automatiza o manuseio.
Uma dobradeira de painéis integra a manipulação de peças diretamente na arquitetura de dobra.
A viabilidade do robô depende de:
· tamanho da peça;
· peso;
· garra;
· refixação;
· geometria;
· e mix de produção.
A viabilidade da dobradeira de painéis depende de:
· envelope do painel;
· altura da flange;
· rotação;
· fixação;
· e geometria.
Não existe uma resposta universal.
Ambas as tecnologias podem atingir alta precisão quando especificadas corretamente.
A precisão deve ser validada utilizando peças de produção representativas sob condições de FAT (Teste de Aceitação de Fábrica) acordadas.
Para produção mista, essa pode ser uma estratégia eficaz.
A dobradeira de painéis pode processar famílias de painéis adequadas de forma eficiente, enquanto a prensa dobradeira lida com trabalhos de painéis espessos, longos, irregulares ou que exigem ferramentas especiais.
A decisão correta depende da distribuição e utilização da carga de trabalho.
A diferença entre uma dobradeira de painéis e uma prensa dobradeira vai além da velocidade, da automação ou do preço da máquina.
Representam duas arquiteturas de curvatura diferentes.
Uma prensa dobradeira é construída em torno de:
Força + ferramentas + eixos CNC + flexibilidade de processo
Uma dobradeira de painéis é construída em torno de:
Fixação + manipulação integrada + dobra automática + manuseio reduzido
Uma prensa dobradeira normalmente oferece uma gama de aplicações mais ampla, especialmente para:
· material espesso;
· componentes longos;
· geometria incomum;
· Ferramentas personalizadas;
· e produção imprevisível.
Uma máquina de dobrar painéis torna-se particularmente atraente quando a produção é dominada por:
· painéis com várias faces;
· armários;
· portas;
· recintos;
· eletrodomésticos;
· Peças de HVAC;
· componentes de elevador;
· e outras peças de chapa metálica onde o posicionamento e a rotação repetidos consomem mão de obra e tempo de ciclo significativos.
A decisão de compra correta deve, portanto, seguir esta sequência:
1. Classificar a parte real da família;
2. Definir material e espessura;
3. Medir o comprimento das curvas e a altura das flanges;
4. Identificar curvas de retorno e geometrias complexas;
5. Calcular o volume de produção e as trocas de ferramentas;
6. Comparar o tempo de manuseio manual;
7. avaliar ferramentas e automação;
8. Realizar estudos de viabilidade;
9. testar componentes representativos durante o FAT;
10. Calcular o custo do ciclo de vida.
A tecnologia de curvatura adequada é determinada por família de peças e estratégia de produção — não apenas pela categoria da máquina.
Para muitas fábricas de chapas metálicas avançadas, a conclusão mais provável pode ser nenhuma das duas:
Dobradeira de prensa em vez de dobradeira de painéis
nem:
Dobradeira de painéis em vez de prensa dobradeira
mas:
Utilize cada tecnologia para as famílias de peças que ela produz com maior eficiência.
Deixe seu endereço de e -mail e requisitos, nossa equipe de vendas profissional desenvolverá a solução mais adequada para você.


Direitos autorais
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Todos os direitos reservados
.
 SUPORTADO POR REDE
 português
 English
 français
 Deutsch
 italiano
 русский
 español
 한국의
 Türkçe
 العربية