Escolher entre um dobradeira de painéis e prensa dobradeira Não se trata simplesmente de qual máquina é mais nova, mais rápida ou mais automatizada.
As duas tecnologias moldam chapas metálicas de maneiras fundamentalmente diferentes.
Uma prensa dobradeira normalmente posiciona a peça de trabalho contra um batente traseiro e força a chapa entre um punção e uma matriz. Sua flexibilidade provém, em grande parte, de ferramentas intercambiáveis, eixos controlados, programação CNC e — quando necessário — automação robótica.
Uma dobradeira de painéis normalmente prende a chapa e utiliza lâminas de dobra controladas para formar as bordas, enquanto um manipulador posiciona ou gira automaticamente a peça. Sua flexibilidade provém, sobretudo, do manuseio integrado, das ferramentas universais ou configuradas automaticamente e da manipulação de peças controlada por software.
Essas diferenças afetam:
· espessura do material;
· comprimento da curvatura;
· altura da flange;
· flange mínima;
· geometria da peça;
· Tempo de configuração;
· Requisitos de ferramentas;
· envolvimento do operador;
· automação;
· tempo total do ciclo;
· e, em última instância, a economia do processo de produção.
Por essa razão, a pergunta correta não é:
Uma dobradeira de painéis é melhor que uma prensa dobradeira?
Uma pergunta mais útil seria:
Qual arquitetura de dobra melhor se adapta às peças, à variedade de produção, à estratégia de automação e à economia do ciclo de vida da fábrica?
Este guia explica as diferenças sob a perspectiva da engenharia e da produção.
|
Fator |
Dobradeira de prensa |
Dobradeira de painéis |
|
Princípio da flexão |
A perfuração molda a folha em ou sobre uma matriz. |
A chapa é fixada e conformada por lâminas de dobra controladas. |
|
Posicionamento da peça |
Batente traseiro + operador ou robô |
O manipulador integrado geralmente posiciona e gira a peça. |
|
filosofia de ferramentas |
Punções e matrizes altamente intercambiáveis |
Ferramentas de dobra universais, adaptáveis ou configuráveis automaticamente |
|
Gama de materiais |
Muito amplo |
Mais dependente da máquina e da geometria |
|
Chapa grossa |
Ponto forte principal |
Mais limitado dependendo do modelo |
|
Componentes muito longos |
Ampla gama de opções de máquinas e tandem |
Limitado pelo envelope do painel e pela geometria da máquina. |
|
Peças de painel com vários lados |
Requer reposicionamento repetido |
Força central |
|
Rotação de peças |
Manual, com auxílio de operador ou robótico |
Geralmente automatizado |
|
Formação especial |
Grande liberdade de ferramentas |
Mais dependente da geometria |
|
Configurar |
Dependente de ferramentas |
Frequentemente reduzido por ferramentas automáticas ou universais. |
|
Produção do primeiro lote |
Muito forte |
Também possível em sistemas modernos |
|
Produção em massa |
Forte quando automatizado |
Forte para famílias de painéis adequadas |
|
Dependência do operador |
Moderado a alto quando manual |
Reduzir após a programação/configuração |
|
Automação |
Robô e trocador automático de ferramentas disponíveis |
O manuseio integrado é fundamental para a arquitetura. |
|
Painéis sensíveis à superfície |
Depende muito das ferramentas e do manuseio. |
Frequentemente vantajoso |
|
Investimento de capital |
Ampla gama de opções |
Normalmente, um nível mais elevado de automação integrada. |
|
Melhor método de seleção |
Análise de família de peças + capacidade + ferramentas |
Análise de viabilidade de peças + manipulação + automação |
Esta tabela deve ser considerada como um ponto de partida.
Nenhuma das categorias de máquinas possui uma vantagem universal em todas as situações.
Numa prensa dobradeira CNC típica, a peça de trabalho é posicionada contra o batente traseiro e o pistão move o punção em direção à matriz inferior.
Na curvatura no ar, a chapa normalmente entra em contato com:
· a ponta do furador;
· o ombro esquerdo da matriz;
· e o ombro direito do molde.
O punção não precisa forçar a folha completamente para dentro da matriz.
O ângulo de curvatura final depende principalmente de:
· penetração por punção;
· espessura do material;
· resistência à tracção;
· raio interno;
· e material retorno elástico.
Isso confere à prensa dobradeira uma grande vantagem prática:
Uma única combinação de punção e matriz pode frequentemente produzir vários ângulos de dobra, alterando a penetração do martelo.
A máquina combina, portanto, ferramentas mecânicas com posicionamento programável do pistão.
Uma prensa dobradeira geralmente depende de três sistemas básicos.
As ferramentas determinam grande parte do escopo do processo.
É possível selecionar diferentes ferramentas para:
· curvas acentuadas;
· Dobras de 90°;
· curvas de grande raio;
· flanges curtas;
· caixas profundas;
· Formas em U;
· bainha;
· perfis especiais;
· e componentes sensíveis à superfície.
É por isso que as ferramentas devem ser selecionadas como parte da máquina, e não como um acessório após a encomenda da máquina.
O batente traseiro posiciona a dimensão do flange.
Dependendo da aplicação, pode incluir:
· X;
· R;
· Z1/Z2;
· X1/X2;
· R1/R2;
· ou outros movimentos controlados.
Um suporte simples pode exigir apenas o posicionamento em X.
Uma estrutura assimétrica pode exigir vários movimentos independentes do batente traseiro.
Em máquinas sincronizadas modernas, o pistão é frequentemente controlado através de Y1 e Y2.
A precisão em peças longas também pode exigir:
· Coroamento CNC;
· compensação hidráulica;
· medição de ângulo;
· ou correção adaptativa.
Portanto, a precisão de uma peça finalizada não pode ser prevista apenas com base na resolução do controlador.
A principal vantagem de uma prensa dobradeira é liberdade de ferramentas.
Uma prensa dobradeira pode utilizar:
· socos diretos;
· socos no pescoço de ganso;
· socos agudos;
· punções de raio;
· ferramentas de bainha;
· Matrizes multi-V;
· Matrizes de V único;
· ferramentas especiais de conformação;
· e ferramentas personalizadas.
Isso permite que uma única máquina processe uma ampla variedade de geometrias de peças.
A TRUMPF, por exemplo, publica ferramentas específicas para conformação de raios, medição de ângulos baseada em sensores, materiais revestidos com folha metálica e aplicações personalizadas. Ela também oferece soluções de ferramentas destinadas a reduzir marcas superficiais em chapas sensíveis ou revestidas.
Portanto:
A flexibilidade da prensa dobradeira é em grande parte baseado em ferramentas.
Isso se torna importante mais tarde, ao compará-lo com uma dobradeira de painéis.
Uma dobradeira de painéis utiliza uma arquitetura de conformação diferente.
Em vez de posicionar repetidamente uma flange contra um batente traseiro e empurrar um punção em uma matriz em V, a máquina normalmente:
1. faz referência ao espaço em branco;
2. prende a peça de trabalho;
3. posiciona-o com um manipulador;
4. Utiliza lâminas de dobra superiores e/ou inferiores para formar a borda;
5. gira ou reposiciona automaticamente a peça em branco;
6. continua dobrando as laterais adicionais.
As máquinas modernas podem combinar:
· suporte vazio;
· lâmina superior de curvatura;
· lâmina de curvatura inferior;
· contra-lâmina;
· manipulador;
· Configuração automática de ferramentas;
· ferramentas auxiliares;
· Automação de carga/descarga;
· e programação offline.
A P4 da Salvagnini, por exemplo, utiliza ferramentas de dobra universais que se adaptam automaticamente durante o ciclo à geometria do painel, reduzindo a necessidade de reconfiguração manual e permitindo a produção em lote único ou em kits.
O porta-matriz desempenha uma função diferente da punção de uma prensa dobradeira.
Ela fixa a chapa enquanto as lâminas de dobra se movem ao redor da borda presa para formar dobras positivas ou negativas.
Isso significa que a dobradeira de painéis pode produzir várias dobras em torno de um painel sem exigir que o operador remova, vire, gire e reposicione manualmente a peça após cada dobra.
O resultado não é simplesmente uma flexão mais rápida.
O maior impacto na produtividade geralmente resulta da redução tempo de manuseio entre curvas.
As máquinas de dobrar painéis geralmente utilizam um manipulador integrado para reposicionar a peça de trabalho.
Os sistemas de curvatura de painéis da TRUMPF, por exemplo, utilizam manipulação rotativa de peças para posicionamento automático, e as máquinas da Série 7000 atuais suportam o manuseio automático de curvas complexas, incluindo curvas negativas com configuração adequada.
Isso altera significativamente o fluxo de trabalho de produção.
Um ciclo de prensa dobradeira manual pode ser semelhante a este:
Posicionar → Dobrar → Remover → Girar → Reposicionar → Dobrar → Virar → Reposicionar → Dobrar
Um ciclo de dobra de painéis provavelmente se parecerá com:
Carregar → Referência → Fixar → Posicionamento/rotação automática → Dobrar → Rotacionar → Dobrar → Continuar → Descarregar
Por isso, comparar apenas o número de segundos por curva pode ser enganoso.
As máquinas modernas de dobrar painéis geralmente conseguem dobrar tanto para cima quanto para baixo sem que o operador precise virar a peça manualmente.
Isso pode ser particularmente valioso para:
· armários elétricos;
· painéis de eletrodomésticos;
· painéis de elevador;
· Painéis HVAC;
· bandejas;
· recintos;
· elementos de fachada;
· e componentes similares com múltiplas faces.
No entanto, a capacidade de produzir uma peça ainda depende de:
· altura de curvatura;
· flanges de retorno;
· geometria reentrante;
· tamanho em branco;
· parte diagonal;
· fixação;
· distância de segurança em caso de colisão;
· e ferramentas auxiliares.
Portanto, uma máquina de dobrar painéis deve sempre ser avaliada por meio de um estudo de viabilidade parcial.
A principal vantagem não é simplesmente a velocidade da lâmina.
A produtividade das máquinas de dobra de painéis resulta de uma combinação de:
· posicionamento integrado;
· rotação automática;
· Manuseio manual reduzido;
· redução da necessidade de reequipamento manual;
· curvatura automática positiva/negativa;
· sequências geradas por software;
· e referenciamento de peças repetíveis.
Portanto:
A flexibilidade da dobradeira de painéis é em grande parte automação e ferramentas universais baseadas.
Isso contrasta diretamente com a flexibilidade da prensa dobradeira, que está mais fortemente associada a ferramentas intercambiáveis.
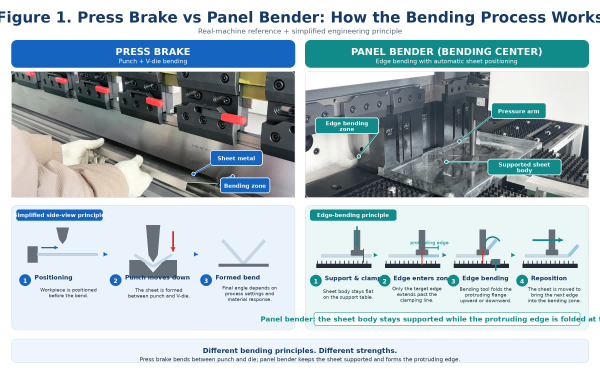
Figura 1. Princípio fundamental de conformação: dobra por punção + matriz em V versus chapa fixada + lâminas de dobra controladas.
Uma prensa dobradeira cria a dobra através da interação entre um punção e uma matriz.
Uma dobradeira de painéis prende a chapa e forma a aba utilizando um movimento controlado da lâmina.
Essa diferença influencia praticamente todas as outras comparações:
· ferramentas;
· geometria;
· faixa de espessura;
· manuseio;
· programação;
· e automação.
Nenhum dos princípios é universalmente superior.
As prensas dobradeiras geralmente oferecem uma gama muito maior de espessura e força.
As prensas dobradeiras hidráulicas de grande porte podem ser configuradas para:
· folha fina;
· prato médio;
· chapa grossa;
· aço de alta resistência;
· raios grandes;
· e aplicações de alta tonelagem.
As dobradeiras de painéis são normalmente otimizadas para trabalhos com painéis de chapa metálica, mas sua capacidade real de espessura varia substancialmente entre os modelos de máquinas.
Por exemplo, a Salvagnini atualmente publica configurações P4 capazes de processar aço na classe de 3,2 mm em condições específicas de resistência do material e ângulo, enquanto os limites para aço inoxidável e alumínio são diferentes.
Os dados BCe da Prima Power mostram, de forma semelhante, capacidades dependentes do modelo de aproximadamente:
· Aço de 3,0 a 3,2 mm com resistência à tração de 410 N/mm²;
· Aço inoxidável de 2,0 a 2,2 mm;
· Alumínio de 4,0 mm.
As especificações publicadas atualmente pela ZYCO para a série C são mais conservadoras, com valores que variam de acordo com o modelo, em torno de:
· Placa fria de 1,5 mm;
· aço inoxidável de 0,8 a 1,5 mm;
· Alumínio de 2 a 3 mm.
Esses exemplos demonstram por que não existe uma afirmação universal útil como:
"Uma dobradeira de painéis pode dobrar aço de 3 mm."
Uma especificação adequada deve incluir:
· modelo de máquina;
· material;
· resistência à tracção;
· comprimento da curvatura;
· ângulo;
· e geometria.
As prensas dobradeiras estão disponíveis em uma gama extremamente ampla de comprimentos e capacidades de trabalho.
Fabricantes como a LVD publicam plataformas de prensas dobradeiras padrão, robóticas e XXL, incluindo soluções para peças grandes e pesadas.
As dobradeiras de painéis têm um envelope de peça mais definido.
O comprador deve verificar:
· comprimento máximo em branco;
· largura máxima em branco;
· comprimento máximo de curvatura;
· diagonal rotativa máxima;
· dimensões mínimas da peça;
· peso da peça;
· e limitações do manipulador.
A BCe da Prima Power, por exemplo, publica valores específicos para comprimento máximo de curvatura, dimensões da chapa e diagonal.
Um painel pode caber dentro das dimensões nominais da chapa, mas ainda assim falhar porque sua diagonal não consegue girar dentro da máquina.
Esta é uma das especificações de dobradeira de painéis mais frequentemente negligenciadas.
Um comprador de prensa dobradeira normalmente se concentra em:
· luz do dia;
· AVC;
· profundidade da garganta;
· altura da ferramenta;
· e interferência.
Um comprador de uma empresa de fabricação de painéis deve prestar atenção especial a:
altura máxima de curvatura
Por exemplo, as configurações atuais do P4 publicam limites de altura de curvatura na faixa de aproximadamente 200 a 260 mm para vários modelos padrão, enquanto as configurações do Prima Power BCe publicam aproximadamente 204 ou 264 mm, dependendo da versão.
As informações atuais da TRUMPF sobre a Série 7000 mostram que alturas de curvatura maiores são possíveis em alguns sistemas, demonstrando, mais uma vez, que isso depende muito do modelo.
Portanto:
A espessura e o tamanho da chapa, por si só, não determinam a viabilidade da dobradeira de painéis.
A peça pode falhar devido a uma flange alta ou geometria de caixa profunda.
As prensas dobradeiras são especialmente eficazes quando a produção inclui:
· componentes irregulares;
· suportes estruturais;
· chapa grossa;
· perfis longos;
· peças pequenas personalizadas;
· raios especiais;
· Caixas profundas que exigem ferramentas de pescoço de ganso;
· bainhas;
· sequências de formação incomuns;
· e trabalhos que exigem ferramentas específicas.
As dobradeiras de painéis são especialmente robustas quando a família de peças consiste em:
· painéis com várias faces;
· portas;
· invólucros elétricos;
· armários;
· bandejas;
· painéis de eletrodomésticos;
· painéis de elevador;
· Componentes de HVAC;
· e outras peças de chapa metálica que se beneficiam de dobras repetidas nas bordas e rotação automática.
A palavra importante é parte da família.
Um componente individual pode ser tecnicamente possível em ambas as máquinas, mas a viabilidade econômica pode ser completamente diferente em toda uma família de produção.
A troca de ferramentas é uma parte normal da flexibilidade de produção.
Diferentes trabalhos podem exigir diferentes:
· socos;
· morre;
· Aberturas em V;
· raios;
· ferramentas de bainha;
· e ferramentas especiais.
Os trocadores automáticos de ferramentas podem reduzir significativamente o tempo de preparação.
O ToolMaster da TRUMPF, por exemplo, configura automaticamente as ferramentas para novos programas, o que é particularmente relevante na produção de pequenos lotes.
Muitas máquinas modernas de dobra de painéis reduzem as trocas manuais de ferramentas por meio de ferramentas universais ou configuradas automaticamente.
A Salvagnini descreve explicitamente suas ferramentas universais P4 como sendo de adaptação automática durante a produção, sem necessidade de reconfiguração manual, para a gama de geometrias suportadas.
No entanto:
A afirmação de que "as máquinas de dobrar painéis nunca precisam de troca de ferramentas" não é universalmente correta.
Os sistemas de curvatura de painéis da TRUMPF, por exemplo, utilizam configuração automática de ferramentas porta-matriz e ferramentas auxiliares opcionais para geometrias específicas.
A comparação correta é:
As prensas dobradeiras alcançam flexibilidade por meio de ferramentas intercambiáveis; as dobradeiras de painéis geralmente reduzem a intervenção manual nas ferramentas por meio de ferramentas adaptativas ou automáticas.
O tempo de configuração depende muito da aplicação.
· recuperando ferramentas;
· Instalação de ferramentas;
· alinhando segmentos;
· alteração da abertura da matriz em V;
· Configurando o batente traseiro;
· carregando programas;
· Testando as primeiras peças;
· Ajustando a coroação;
· e corrigindo o retorno elástico.
A troca automática de ferramentas, a programação offline e a medição de ângulos podem reduzir isso substancialmente.
· programa de carregamento;
· Selecionando a configuração do porta-blank;
· Configuração automática de ferramentas;
· definição da sequência do manipulador;
· Verificação de ferramentas auxiliares;
· e confirmação parcial da viabilidade.
Como a máquina geralmente consegue configurar as ferramentas automaticamente, a dobra de painéis pode ser particularmente eficaz na produção com trocas frequentes de ferramentas.
É por isso que as modernas máquinas de dobrar painéis não devem ser descritas apenas como máquinas para produção em massa.
A Salvagnini promove explicitamente a produção em lotes unitários e em kits, utilizando a adaptação automática de suas ferramentas universais.
Uma alegação como:
"As máquinas de dobrar painéis são três vezes mais rápidas."
Não é tecnicamente válido sem uma parte e um processo definidos.
Uma dobradeira de painéis pode alcançar um tempo de produção muito menor em um painel com múltiplas faces porque elimina:
· rotação manual repetida;
· reposicionamento;
· manuseio físico;
· e algumas alterações nas ferramentas.
Mas um suporte simples com uma única dobra pode não oferecer a mesma vantagem.
A métrica correta é:
Tempo total do ciclo da peça acabada
não:
tempo de curso de curvatura única
Ao comparar máquinas, registre:
· tempo de carregamento;
· tempo de posicionamento;
· Dobrar o tempo;
· tempo de rotação;
· tempo de reaperto;
· tempo de preparação/configuração das ferramentas;
· tempo de descarregamento;
· e tempo de transição.
Só então a produtividade poderá ser comparada corretamente.
Nenhuma das categorias de máquinas possui uma vantagem universal em termos de precisão.
· espessura do material;
· resistência à tracção;
· direção da fibra;
· retorno elástico;
· Abertura em V;
· condição das ferramentas;
· Sincronização Y1/Y2;
· precisão do batente traseiro;
· coroação;
· e correção de ângulo.
O sistema Easy-Form Laser da LVD, por exemplo, foi projetado para medir e compensar as variações do material durante a curvatura.
· precisão em branco;
· referenciamento inicial;
· posicionamento do manipulador;
· fixação;
· variação de material;
· controle de lâmina;
· compensação adaptativa;
· e geometria.
Salvagnini descreve sistemas adaptativos integrados que compensam as mudanças nas condições materiais e de produção.
Portanto:
A precisão deve ser comparada usando resultados de FAT (Teste de Aceitação de Fatores) de partes representativas, e não números isolados de folhetos.
A curvatura de painéis pode ser interessante por:
· portas de aço inoxidável;
· painéis pintados;
· capas para eletrodomésticos;
· componentes de elevador;
· painéis de fachada;
· e outras partes sensíveis à aparência.
Atualmente, a TRUMPF descreve seu processo de curvatura de painéis como adequado para processamento com poucas ou nenhuma marca em aplicações suportadas.
No entanto, não se deve presumir que uma máquina seja universalmente livre de marcas.
Os resultados da superfície dependem de:
· condição do material;
· sujeira;
· película protetora;
· condição da ferramenta;
· pressão de contato;
· raio de curvatura;
· e movimento parcial.
As prensas dobradeiras também podem proteger superfícies através de:
· ferramentas revestidas;
· filme de dobragem;
· raios de ferramenta maiores;
· ferramentas polidas;
· e otimização de processos.
O operador poderá precisar de:
· Apoie a folha;
· Posicione o flange;
· Gire a peça;
· inverta a peça;
· Alterar ferramentas;
· Identificar a sequência de dobras;
· e respondem ao retorno elástico.
Isso pode exigir muita habilidade, especialmente em peças complexas.
A máquina assume mais do que:
· posicionamento;
· rotação;
· manuseio;
· sequenciamento;
· e movimento repetível.
A dependência do operador é, portanto, geralmente menor após a validação do programa e da configuração da máquina.
No entanto, o trabalho não desaparece.
As habilidades evoluem em direção a:
· programação;
· análise de viabilidade;
· fluxo de materiais;
· manutenção de automação;
· e engenharia de processos.
Um erro comum de comparação é comparar:
prensa dobradeira manual
com
Dobradeira de painéis totalmente automática.
Essa não é uma comparação tecnológica justa.
As prensas dobradeiras modernas também podem usar:
· trocadores automáticos de ferramentas;
· carregamento do robô;
· descarregamento automático;
· medição de ângulo;
· Programação offline;
· Alterações na garra;
· e células automatizadas flexíveis.
A RBS 40 da LVD, por exemplo, pode combinar vários tipos de prensas dobradeiras com manipulação robótica e programação offline sem a necessidade de programação robótica na máquina.
A RBS 80 da LVD, de maior porte, amplia a automação de prensas dobradeiras robóticas para peças maiores e perfis mais longos.
A TRUMPF também oferece células de prensa dobradeira totalmente automatizadas, bem como sistemas de curvatura de painéis.
A comparação correta é, portanto:
Dobradeira manual vs. dobradeira robótica vs. dobradeira de painéis
não simplesmente:
Manual vs. Automático.
|
Fator |
Dobradeira manual |
Prensa dobradeira robótica |
Dobradeira de painéis |
|
Manipulação de partes humanas |
Alto |
Baixo |
Baixo |
|
Flexibilidade de ferramentas |
Muito alto |
Muito alto |
Mais voltado para a geometria |
|
Rotação automática |
No |
Sim |
Geralmente integrado |
|
Liberdade de ferramentas especiais |
Excelente |
Excelente |
Mais limitado |
|
Complexidade de programação |
Moderado |
Mais alto |
Software de máquina integrado |
|
Programação offline |
Disponível |
Importante |
Comum |
|
Flexibilidade de lote |
Excelente |
Bom quando a programação é eficiente. |
Excelente em sistemas automáticos modernos. |
|
Produção em grande volume |
Limitado pelo operador |
Forte |
Resistente para painéis adequados |
|
Redução de mão de obra |
Limitado |
Alto |
Alto |
|
Capacidade de chapa grossa |
Forte |
Forte dentro da carga útil do robô |
Mais limitado |
|
Investimento inicial em automação |
Baixo a médio |
Alto |
Alto |
|
Melhor aplicativo |
Fabricação geral ampla |
Peças repetíveis viáveis para robótica |
Peças com múltiplas dobras orientadas a painéis |
Uma prensa dobradeira robótica pode reduzir significativamente a necessidade de mão de obra, preservando a flexibilidade das ferramentas utilizadas na dobradeira tradicional.
Mas a viabilidade da robótica introduz restrições adicionais:
· carga útil do robô;
· Design da garra;
· refixação;
· parte cede;
· variação em branco;
· distância de segurança em caso de colisão;
· e programação.
A estratégia de automação correta deve, portanto, começar com a própria família de peças.
Em termos de variedade de materiais, a prensa dobradeira geralmente oferece uma gama de aplicações mais ampla.
Uma prensa dobradeira pode ser construída com muito mais:
· vigor;
· comprimento de trabalho;
· luz do dia;
· AVC;
· profundidade da garganta;
· e capacidade de ferramental.
A capacidade de dobra de painéis varia muito de acordo com a arquitetura.
Os dados atuais do fabricante ilustram isso claramente.
Os dados publicados para vários modelos P4 incluem:
· espessura mínima em torno de 0,5 mm;
· aço até aproximadamente 3,2 mm em condições definidas de resistência do material e ângulo de dobra;
· aço inoxidável até aproximadamente 2,5 mm em algumas condições;
· alumínio até aproximadamente 4 mm em algumas condições.
Os valores publicados incluem:
· Aço de 3,0 a 3,2 mm;
· Aço inoxidável de 2,0 a 2,2 mm;
· Alumínio de 4,0 mm;
· Espessura mínima de 0,5 mm.
Os valores atualmente publicados pela ZYCO para sua série C variam de acordo com a máquina e incluem:
· Placa fria de 1,5 mm;
· aço inoxidável com espessura de aproximadamente 0,8 a 1,5 mm, dependendo do modelo;
· Alumínio com espessura de aproximadamente 2 a 3 mm, dependendo do modelo.
Essas diferenças comprovam uma importante regra de compra:
Nunca compre uma dobradeira de painéis com base em uma especificação genérica de "espessura máxima".
Solicite uma tabela completa contendo:
· grau de material;
· resistência à tracção;
· grossura;
· ângulo de curvatura;
· comprimento da curvatura;
· altura de curvatura;
· raio interno;
· e quaisquer limitações em curvas especiais.
Normalmente, a primeira avaliação de uma dobradeira de painéis deve ser feita quando a fábrica produz muitas peças, tais como:
· painéis elétricos de armários;
· portas de armário;
· painéis de elevador;
· carcaças de eletrodomésticos;
· Painéis HVAC;
· bandejas;
· prateleiras;
· componentes da fachada;
· capas para equipamentos;
· caixas rasas e de profundidade média;
· e peças de chapa metálica com múltiplas arestas repetitivas.
A característica comum não é simplesmente "folha fina".
Isso é:
Múltiplas curvas em torno de um painel, onde o posicionamento e a rotação automáticos das peças eliminam grande parte do manuseio manual.
Uma análise de viabilidade útil deve questionar:
· Quantas bordas estão dobradas?
· Com que frequência a peça é girada?
· São necessárias curvas positivas e negativas?
· Qual é a altura máxima da flange?
· Existe uma curva de retorno?
· A peça pode girar dentro da máquina?
· O manipulador possui área de preensão suficiente?
· O formato em branco é suficientemente regular?
· A superfície é sensível?
· É possível descarregar a peça inteira automaticamente?
Uma prensa dobradeira costuma ser o melhor ponto de partida para:
· chapa grossa;
· materiais de alta resistência;
· suportes estruturais;
· perfis longos;
· componentes curtos e pesados;
· espaços em branco irregulares;
· trabalho de raio personalizado;
· peças pequenas especiais;
· peças que exigem punções incomuns;
· caixas profundas complexas;
· fabricação sob encomenda;
· e subcontratação em casos onde a geometria futura da peça é imprevisível.
A razão não é simplesmente uma força superior.
É a combinação de:
Força + liberdade de ferramentas + variedade de peças ilimitada
É por isso que as oficinas de fabricação em geral frequentemente mantêm uma prensa dobradeira mesmo após a implementação da automação de dobra de painéis.
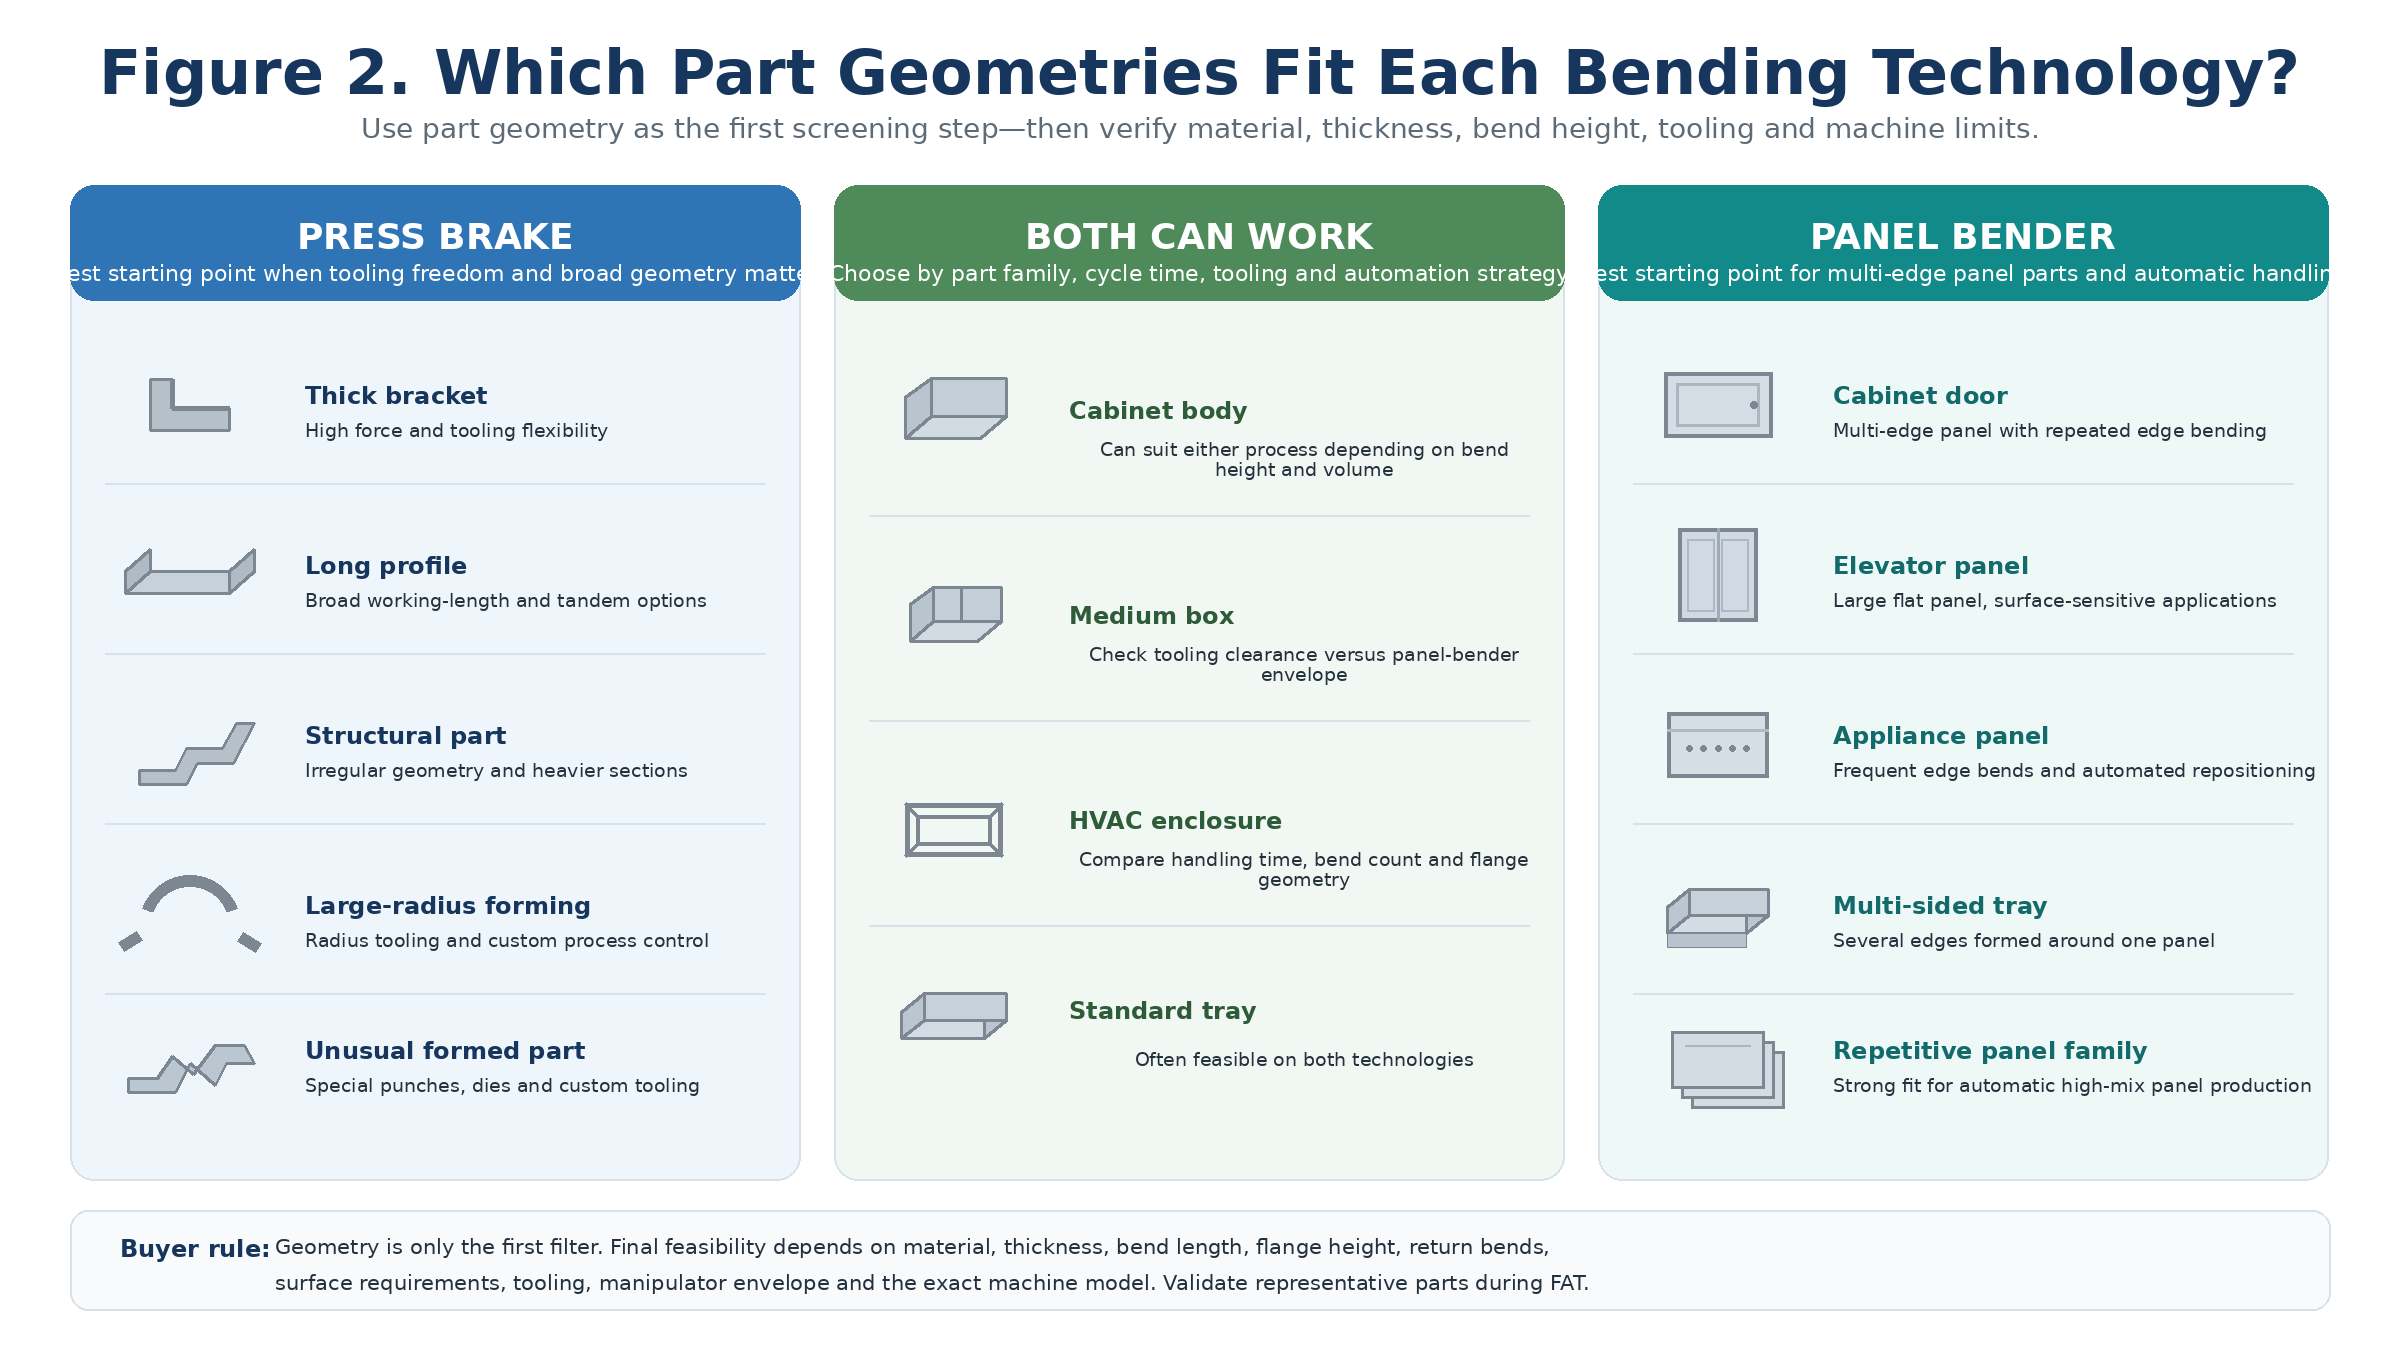
Figura 2. Geometrias típicas de peças que são melhores pontos de partida para prensa dobradeira, dobradeira de painéis ou ambas as tecnologias.
Deixe seu endereço de e -mail e requisitos, nossa equipe de vendas profissional desenvolverá a solução mais adequada para você.


Direitos autorais
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Todos os direitos reservados
.
 SUPORTADO POR REDE
 português
 English
 français
 Deutsch
 italiano
 русский
 español
 한국의
 Türkçe
 العربية